
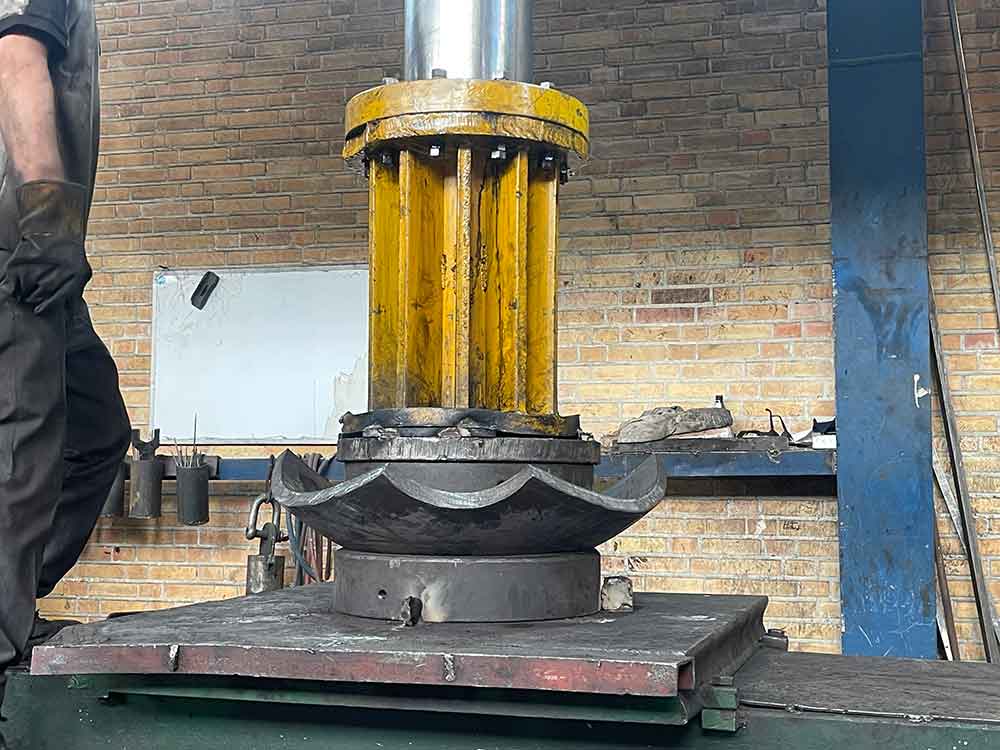
پرس عدسی مخزن،۵ راز فنی برای جلوگیری از نازکشدگی بیش از حد ورق
در دنیای تجهیزات تحت فشار، فرایند پرس عدسی مخزن یکی از بحرانیترین نقاط تولید است که مستقیماً با ایمنی و طول عمر مخزن گره خورده است. بسیاری از تولیدکنندگان در میانه راه با چالش «نازکشدگی» (Thinning) در ناحیه تاج یا شعاعهای اتصال مواجه میشوند؛ خطایی که اگر در مراحل خدمات پرس عدسی بهدرستی مدیریت نشود، منجر به کاهش ضخامت زیر حد مجاز استاندارد و در نهایت مردود شدن عدسی در تستهای هیدرواستاتیک میشود. کنترل دقیق نرخ تغییر شکل و توزیع تنش در فرایند پرس، تنها راهی است که میتواند تضمینکننده یکنواختی ضخامت نهایی باشد. اگر به دنبال رازهای دستیابی به بالاترین دقت در این مرحله هستید، با کارشناسان ما در «استیل صنعت» همراه باشید. برای استعلام قیمت و مشاهده ظرفیت تولید، روی عدسی مخزن کلیک کنید.
۱. نقش دستگاه پرس عدسی زن در مدیریت تنشهای پسماند
اولین و مهمترین قدم برای جلوگیری از نازکشدگی، درک محدودیتهای تغییر شکل ورق در دستگاه پرس عدسی زن است. برخلاف تصور عمومی، پرس کردن فقط اعمال فشار نیست؛ بلکه علمِ مدیریت جریان ماده است. وقتی ورق فولادی تحت فشار قرار میگیرد، ساختار کریستالی آن شروع به حرکت میکند (Work Hardening).
اگر تناژ دستگاه پرس عدسی زن با ضخامت ورق و گرید فولاد (Yield Strength) همخوانی نداشته باشد، ورق به جای فرمدهیِ یکنواخت، دچار کشیدگی موضعی (Stretching) در نقاط ضعیفتر میشود. این همانجاست که نازکشدگی اتفاق میافتد. ما در استیل صنعت با محاسبه دقیق «نیروی فرمدهی» بر اساس نمودارهای تنش-کرنش متریال، اطمینان حاصل میکنیم که ورق در تمام نقاط به صورت همگن کشیده شود. استفاده از ابزارهای کنترلی در پرسهای هیدرولیک مدرن به ما اجازه میدهد تا سرعت پرس را کنترل کنیم؛ چرا که سرعت زیاد باعث ایجاد حرارت اصطکاکی و کاهش موضعی استحکام ورق میشود.
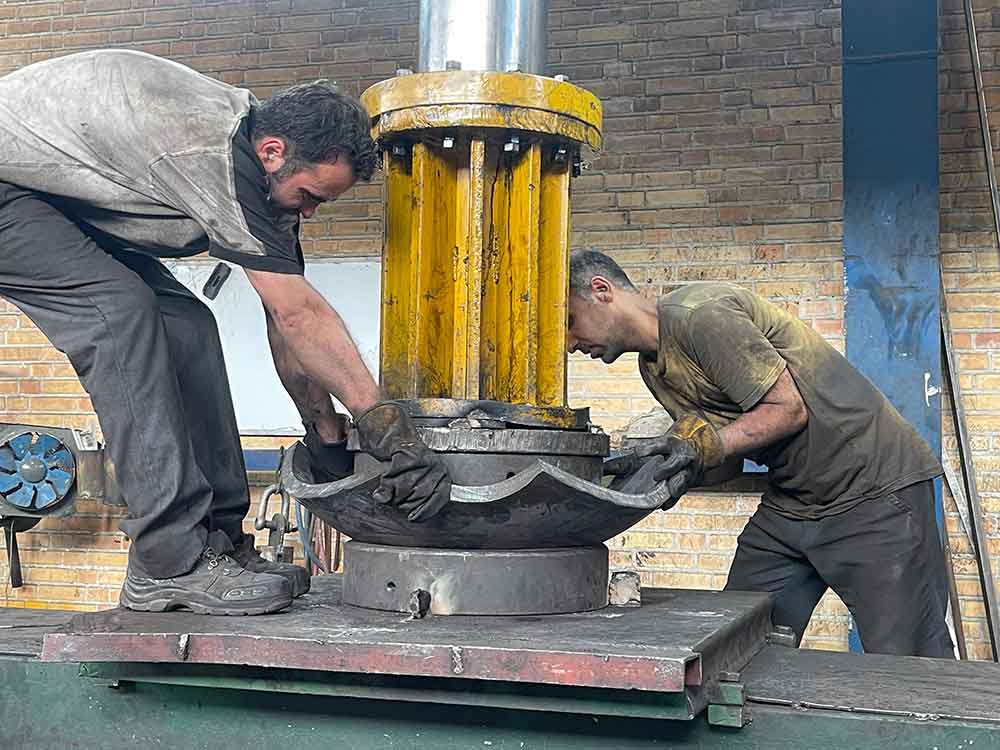
۲. راز دقت در دستگاه لبه زنی عدسی و هندسه Knuckle
بسیاری از تولیدکنندگان تصور میکنند فرمدهی اصلی در پرس اتفاق میافتد، اما چالش واقعی در شعاع اتصال یا همان Knuckle است. اینجا جایی است که دستگاه لبه زنی عدسی وارد عمل میشود. وظیفه اصلی این دستگاه، خم کردن لبهی عدسی با زاویه دقیق و شعاع استاندارد است، بدون اینکه ورق از کنارهها کشیده شود.
نکته فنی اینجاست: اگر دستگاه لبه زنی عدسی به درستی کالیبره نباشد، فشار غلتکها باعث «ساییدگی ورق» (Material Scrubbing) شده و ضخامت را به شدت کاهش میدهد. در استیل صنعت، ما برای جلوگیری از این اتفاق، از روشهای «لبهزنی چندمرحلهای» استفاده میکنیم. به جای اینکه تمام خم در یک پاس سنگین ایجاد شود، فشار در چندین مرحله به صورت تدریجی اعمال میشود تا فلز فرصت «جریان یافتن» (Flow) داشته باشد نه «گسیختگی». این تفاوت یک عدسی استاندارد با یک قطعهی ضعیفشده است.
۳. مهندسی لبه زنی ورق و آمادهسازی برای جوش
مراحل لبه زنی ورق نباید به صورت ضربهای یا با سرعتهای نوسانی انجام شود. بسیاری از عیوبِ مخازن تحت فشار، از لبههای عدسی شروع میشود. لبهای که بهدرستی لبهزنی نشده باشد، دارای تنشهای پسماند (Residual Stresses) بسیار بالایی است.
کنترلِ مداومِ زاویه و شعاع در حین لبهزنی ورق، از تمرکز تنشهایی که عمر مفید مخزن را کاهش میدهند، بهطور موثری جلوگیری میکند. ما در استیل صنعت، لبهها را نه تنها از نظر فرم، بلکه از نظر «صافی سطح» کنترل میکنیم. کوچکترین شیار یا ناهمواری در لبهی عدسی، هنگام جوشکاری تبدیل به محل تجمعِ گاز و نفوذ ناقص میشود. بنابراین، لبه زنی اصولی ورق، پیشنیاز یک جوش نفوذی کامل در مراحل بعدی ساخت مخزن است. این همان تفاوتی است که باعث میشود تجهیزات ما در شرایط فشار شدید، ترک نخورند.
۴. استراتژی خدمات پرس عدسی؛ انتخاب روش سرد یا گرم؟
در ارائه خدمات پرس عدسی، شناخت متریال (کربن استیل یا استنلس استیل) حرف اول را میزند. هر آلیاژی در دمای خاصی بهترین فرمپذیری را دارد. نازکشدگی اغلب زمانی رخ میدهد که متریال در دمای نامناسب پرس شود.
مدیریت صحیحِ دمای فرمدهی، علاوه بر بهبود شکلپذیری، مانع از تغییرات ساختاری در متریال شده و از بروز ترکهای سرد در زمان پرس جلوگیری میکند. ما در استیل صنعت، برای ورقهای با ضخامت بالا، از پیشگرمایشِ کنترلشده استفاده میکنیم تا «شکلپذیری پلاستیک» فلز افزایش یابد. این کار باعث میشود فشار کمتری به دستگاه وارد شود و ورق با جریانیافتن یکنواخت، فرم بگیرد نه با کشیدگی اجباری. انتخاب درست بین «پرس سرد» و «پرس گرم» در خدمات پرس عدسی، همان رازی است که عمر تجهیز را دوبرابر میکند.
۵. پروتکل های لبه زنی عدسی مخزن و کنترل کیفیت (NDT)
هیچ متخصصی نباید به چشم غیر مسلح در پایان کار تکیه کند. در حین عملیات لبه زنی عدسی مخزن، کوچکترین انحراف از نقشه می تواند فاجعه بار باشد. نازک شدگی همیشه با چشم دیده نمی شود و گاهی فقط با ابزارهای دقیق اولتراسونیک قابل تشخیص است.
حذف خطاهای انسانی با استفاده از ابزارهای کنترلی دقیق در هر مرحله از پرس و لبه زنی، ضامن این است که محصول نهایی دقیقا مطابق با نقشه های مهندسی تولید شود. ما در استیل صنعت، به صورت دوره ای، ضخامت را در نقاط بحرانی (بخصوص شعاع خم) اندازه گیری می کنیم. اگر عدسی در مرحله ای از لبه زنی عدسی مخزن، بیش از درصد مجاز استاندارد (ASME) کاهش ضخامت داشته باشد، آن قطعه بلافاصله بازنگری یا اصلاح می شود. این سخت گیری در کنترل کیفیت، همان چیزی است که برند ما را به شریک مورد اعتماد صنعتگران تبدیل کرده است.
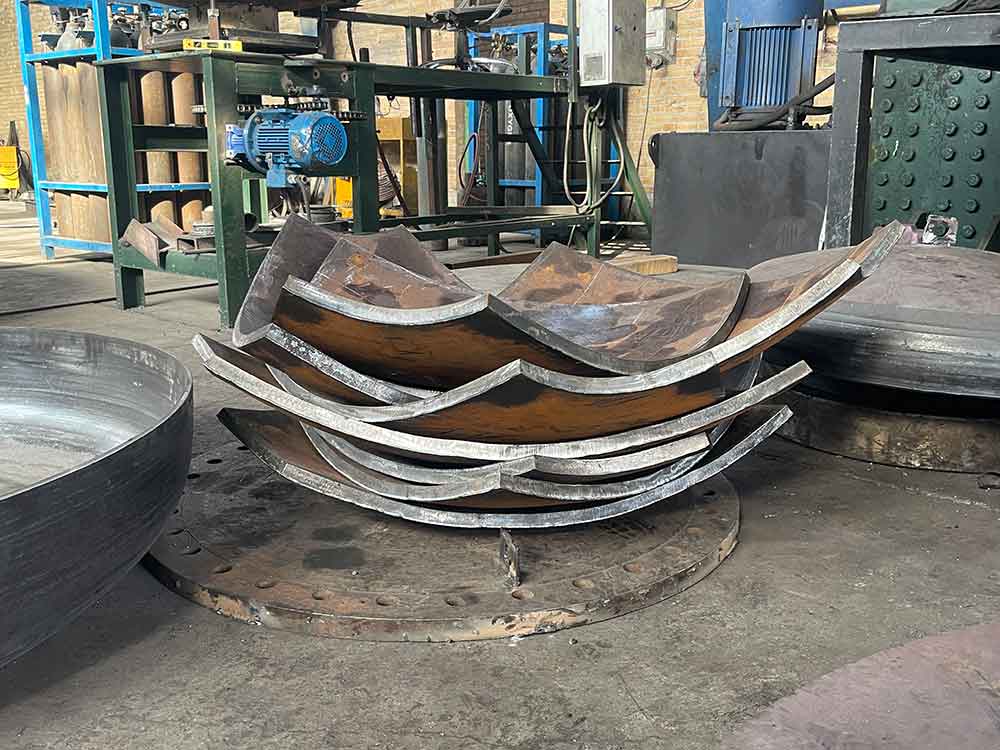
نتیجه گیری: چرا تخصص در تولید، سرمایه شماست؟
تولید اصولی عدسی، ترکیبی از دانش متالورژی، هندسه دقیق و تسلط بر دستگاه های سنگین است. از انتخاب دقیق تناژ پرس گرفته تا کنترل دقیق مراحل لبه زنی و ضخامت سنجی، هر گام می تواند سرنوشت کل پروژه مخزن سازی شما را تغییر دهد. بسیاری از کارگاه ها با نادیده گرفتن این ۵ نکته فنی، هزینه های تعمیرات گزافی را در آینده به مشتری تحمیل می کنند، اما هدف ما در استیل صنعت حفظ یکپارچگی ساختاری فلز برای دهه ها بهره برداری است.
برای مطالعه بیشتر درباره الزامات فنی، استانداردهای متریال و جزئیات دقیق تولید که هر صنعتگری باید بداند، پیشنهاد می کنیم مقاله جامع ما در مورد ساخت عدسی مخزن را مطالعه کنید تا با تمامی استانداردهای بین المللی این صنعت آشنا شوید و پروژه های خود را با اطمینان کامل پیش ببرید.