
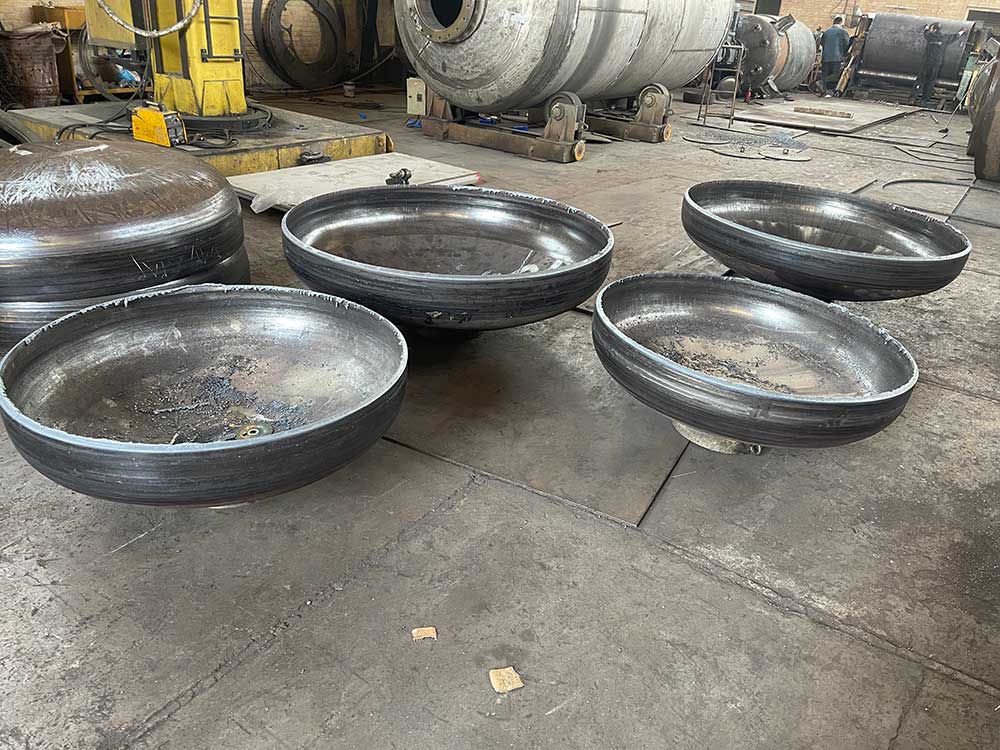
انواع عدسی مخزن، راهنمای جامع انتخاب فرم هندسی مناسب بر اساس فشار و متریال
انتخاب صحیح «عدسی مخزن» یکی از حیاتیترین مراحل در طراحی و ساخت مخازن تحت فشار است. این قطعه که وظیفه پوشش دهی انتهای مخزن را بر عهده دارد، نه تنها بر استحکام کلی سازه تأثیر میگذارد، بلکه نقش مستقیمی در ایمنی، طول عمر عملیاتی و بهرهوری اقتصادی مخزن ایفا میکند. در دنیای پرشتاب صنعت، جایی که دقت و اطمینان حرف اول را میزند، سپردن این انتخاب مهم به کارشناسان و تولیدکنندگان معتبر، یک سرمایهگذاری هوشمندانه است. مجموعه «استیل صنعت» با تکیه بر دانش فنی عمیق و تجربه چندین ساله، آماده است تا شما را در این مسیر همراهی کند. برای مشاوره تخصصی و استعلام قیمت انواع عدسی مخزن همین حالا با ما تماس بگیرید. در ادامه این مقاله، با جزئیات فنی و کاربردی انواع عدسی مخزن آشنا خواهید شد تا انتخابی آگاهانه داشته باشید.
چرا مهار تنش در ناحیه اتصال عدسی به بدنه، سختترین چالش طراحی است؟
بدنه استوانهای یک مخزن، تنها نوعی تنش غشایی ممتد و یکنواخت را تجربه میکند، اما عدسی رفتار کاملاً متفاوتی دارد. در نقطهای که انحنای عدسی با انحنای صفر بدنه تلاقی میکند (ناحیه اتصال یا Knuckle)، ناپیوستگی هندسی ایجاد میشود. این ناپیوستگی، میدان تنش را به شدت تحریف میکند و تنشهای خمشی موضعی (Bending Stresses) به تنش غشایی اضافه میشوند. هرچه شعاع انحنا در این ناحیه کوچکتر باشد، تمرکز تنش (Stress Concentration) شدیدتر خواهد بود.
این واقعیت توضیح میدهد که چرا افزایش ساده ضخامت، راه حل همیشه کارا نیست. در ضخامتهای بالا، اگر فرم هندسی گوشه دار باشد، ناحیه اتصال همچنان بحرانی ترین نقطه و محل بیشترین احتمال شروع ترک خواهد بود. به همین دلیل، متخصصان طراحی معمولاً بر «پروفیل هندسی» تکیه میکنند تا بر «ضخامت کور»؛ مگر آنکه هزینه مواد و وزن بههرحال اولویت نداشته باشد.
در ادامه، خواهیم دید که چگونه هر فرم، این چالش را به شیوهای متفاوت مدیریت میکند و چرا هیچ فرم واحدی، پاسخ همه مسائل نیست.
نسبتهای هندسی تعیین کننده و تأثیر آنها بر فرم عدسی
به جای فهرست کردن نام چند فرم، بهتر است به مقادیر نسبی نگاه کنیم که رفتار مکانیکی را تعیین میکنند. سه نسبت کلیدی در طراحی عدسی عبارت اند از:
- نسبت انحنای تاج به قطر (R/D): هرچه این نسبت کوچکتر باشد، انحنای بیشتر و مقاومت بالاتر است. در عدسی نیمکره، این نسبت به ۰.۵ میرسد (انحنای کامل)، در حالی که در فرمهای تخت به بینهایت نزدیک میشود.
- نسبت شعاع گوشه به قطر (r/D): این نسبت، کاهش تمرکز تنش در ناحیه اتصال را کنترل میکند. شعاع گوشه بزرگتر، تنش موضعی کمتر را به ارمغان میآورد.
- ارتفاع عدسی (H) نسبت به قطر: تعیینکننده فضای اشغال شده و همچنین نسبت ضخامت به شعاع مؤثر است.
نکته کلیدی: این سه نسبت مستقل نیستند؛ تغییر یکی، دیگران را نیز تحت تأثیر قرار میدهد. برای مثال، افزایش انحنای تاج (کاهش R/D) به طور طبیعی شعاع گوشه را نیز بزرگتر میکند و در نتیجه، هم مقاومت کلی بالا میرود و هم تمرکز تنش کاهش مییابد. این همبستگی، دلیل اصلی برتری مکانیکی فرمهای انحنادار عمیق است.
حال بیایید ببینیم چگونه ترکیب این نسبتها، عملکرد هر فرم را در عمل شکل میدهد و در چه شرایط عملیاتی هرکدام انتخاب بهینه است.
نسبت های هندسی تعیین کننده و تأثیر آنها بر فرم عدسی
بهجای فهرست کردن نام چند فرم، بهتر است به مقادیر نسبی نگاه کنیم که رفتار مکانیکی را تعیین میکنند. سه نسبت کلیدی در طراحی عدسی عبارتاند از:
- نسبت انحنای تاج به قطر (R/D): هرچه این نسبت کوچکتر باشد، انحنای بیشتر و مقاومت بالاتر است. در عدسی نیمکره، این نسبت به ۰.۵ میرسد (انحنای کامل)، در حالی که در فرمهای تخت به بینهایت نزدیک میشود.
- نسبت شعاع گوشه به قطر (r/D): این نسبت، کاهش تمرکز تنش در ناحیه اتصال را کنترل میکند. شعاع گوشه بزرگتر، تنش موضعی کمتر را به ارمغان میآورد.
- ارتفاع عدسی (H) نسبت به قطر: تعیینکننده فضای اشغالشده و همچنین نسبت ضخامت به شعاع مؤثر است.
نکته کلیدی: این سه نسبت مستقل نیستند؛ تغییر یکی، دیگران را نیز تحت تأثیر قرار میدهد. برای مثال، افزایش انحنای تاج (کاهش R/D) به طور طبیعی شعاع گوشه را نیز بزرگتر میکند و در نتیجه، هم مقاومت کلی بالا میرود و هم تمرکز تنش کاهش مییابد. این همبستگی، دلیل اصلی برتری مکانیکی فرمهای انحنادار عمیق است.
حال بیایید ببینیم چگونه ترکیب این نسبتها، عملکرد هر فرم را در عمل شکل میدهد و در چه شرایط عملیاتی هرکدام انتخاب بهینه است.
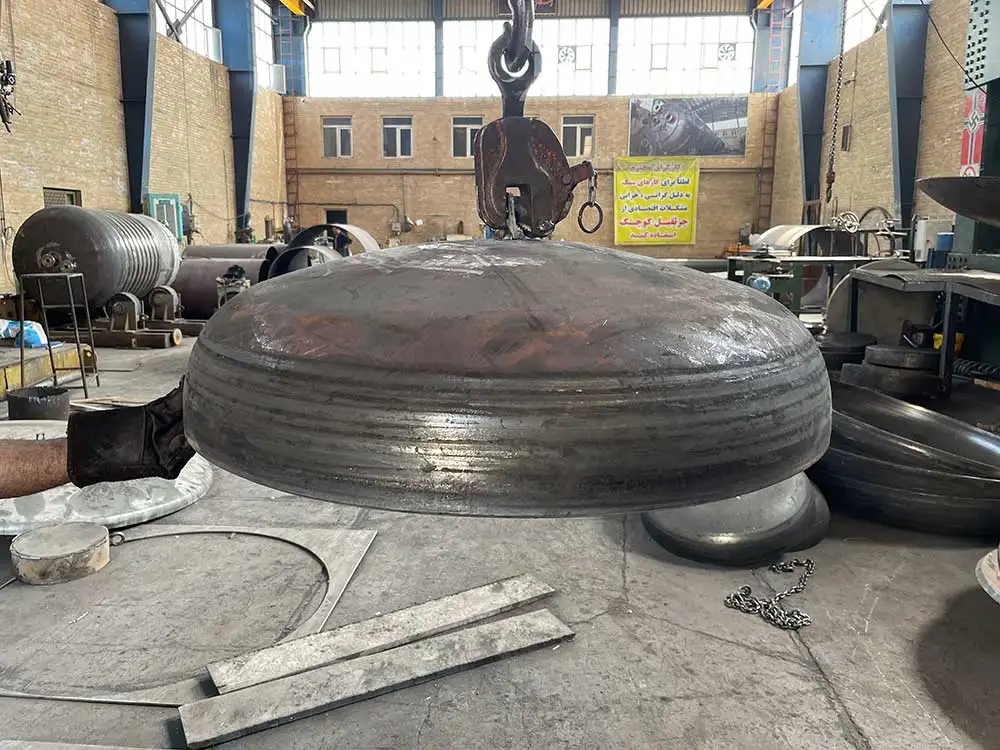
عملکرد تطبیقی فرم های رایج در شرایط بارگذاری مختلف
هر فرم هندسی، پاسخ متفاوتی به سه نوع بار غالب در مخازن میدهد: فشار داخلی، فشار خارجی (خلاء)، و بارگذاری متناوب (سرویس پالسی). مقایسه از این منظر، به شما دیدی میدهد که در هیچ کاتالوگ فروشی پیدا نمیشود:
عدسی با انحنای کامل (نیمکره / Hemispherical):
در این فرم، غشای تنشی کاملاً متقارن است و ناحیه اتصال، از نظر هندسی به سیلندر نزدیک میشود. نتیجه، کمترین تمرکز تنش ممکن است. این فرم در برابر فشار داخلی استثنایی عمل میکند، اما کنترل اعوجاج (Thinning) در ناحیه خم عمیق و نیز جوشکاری بقیه، به مهارت بسیار بالایی نیاز دارد. برای مخزنی که تعداد دفعات شارژ/دشارژ بالایی دارد (بار خستگی)، این فرم به دلیل حذف نقاط تمرکز تنش، بهترین رفتار چرخهای را از خود نشان میدهد.
عدسی با انحنای متوسط (بیضوی ۲:۱ / Ellipsoidal):
این فرم، تعادلی میان عمق، ضخامت و تمرکز تنش برقرار میکند. ناحیه Knuckle آن دارای شعاع مشخصی است که تنش خمشی را کنترل میکند، اما نسبت به نیمکره، همچنان مقداری تمرکز تنش دارد. این فرم معمولاً بهترین توازن را میان هزینه ساخت و رفتار مکانیکی دارد، به ویژه در فشارهای متوسط تا نسبتاً بالا. اما در بارگذاری پالسی مکرر، نقطه Knuckle کماکان محل شروع خستگی خواهد بود، لذا برای سرویسهای کاملاً پیوسته با فشار متغیر، بررسی تحلیل خستگی (Fatigue Analysis) حیاتی است.
عدسی با انحنای ملایم (توریسفریکال / Torispherical):
ترکیب یک تاج کروی با شعاع گوشه نسبتاً بزرگ، این فرم را از نظر اقتصادی جذاب میکند. با این حال، در ناحیه تلاقی تاج و گوشه، تمرکز تنش بالاتری نسبت به فرم بیضوی وجود دارد. برای فشارهای پایین تا متوسط و کاربردهای عمومی (غیرچرخهای)، این نقطه ضعف قابل مدیریت است. اما به محض افزایش فشار یا ورود به سرویس متناوب، ضخامت موردنیاز به سرعت رشد میکند و مزیت اقتصادی اولیه از بین میرود.
عدسی با انحنای صفر (تخت / Flat):
در سختگیرانه ترین تحلیل، فرم تخت هیچگونه توانایی تعادل تنش غشایی در میدان انحنا ندارد و بار را عمدتاً از طریق خمش به لبهها منتقل میکند. این فرم فقط در فشار اتمسفریک و شرایط هیدرواستاتیک خفیف قابل قبول است. کاربرد اصلی آن به عنوان درپوش دسترسی یا کف مخازن ذخیره مایعات کم بخار است، نه خدمت در فشار مثبت قابل توجه.
| فرم عدسی | بهترین فشار عملیاتی | رفتار در فشار خارجی (خلاء) | رفتار در بارگذاری متناوب (خستگی) | هزینه نسبی ساخت |
|---|---|---|---|---|
| نیمکره (Hemispherical) | فشار بالا تا بسیار بالا | عالی | بسیار عالی (کمترین تمرکز تنش) | بالا |
| بیضوی ۲:۱ (Ellipsoidal) | متوسط تا نسبتاً بالا | خوب | متوسط (نقطه Knuckle بحرانی) | متوسط |
| توریسفریکال (Torispherical) | پایین تا متوسط | متوسط | متوسط تا ضعیف (تمرکز تنش در گوشه) | پایین تا متوسط |
| تخت / فلنجدار (Flat) | فشار اتمسفریک تا خفیف | ضعیف (خطر کمانش) | ضمف | پایین |
تأثیر انتخاب متریال بر راندمان فرم هندسی
متریا، تنها «مواد تشکیلدهنده» نیست؛ بلکه تعیینکننده این است که یک فرم چقدر میتواند از مزیت هندسی خود بهرهمند شود. دو مشخصه ماده در این زمینه نقشی کلیدی دارند:
- استحکام تسلیم (Yield Strength): موادی با تسلیم بالاتر، به مهندس اجازه میدهند از ضخامت کمتری استفاده کند. اما این مزیت فقط زمانی قابل بهرهبرداری است که فرم هندسی، تمرکز تنش کمی داشته باشد. در یک فرم تخت یا گوشهدار، افزایش استحکام ماده ممکن است جبران تمرکز تنش را نکند.
- چقرمگی (Toughness): موادی که توانایی جذب انرژی قبل از شکست را دارند، در برابر رشد ترکهای ناشی از خستگی و شوک حرارتی مقاومترند. در بارگذاری چرخهای، صرفاً «ضخیمتر» بودن، پاسخ نیست؛ چقرمگی ماده و مهار تمرکز تنش، همزمان باید مدیریت شوند.
در انتخاب جفت فرم-متریل، گزینه بهینه آن است که هر دو مشخصه ماده و پروفیل هندسی در یک راستا عمل کنند. برای مثال، ترکیب «فرم انحنای کامل + فولاد آلیاژی پراستحکام» در فشارهای بالا بهترین راندمان وزن را دارد، در حالی که «فرم بیضوی + استنلس استیل» تعادل هوشمندانهای میان صنعت بهداشتی و فشار متوسط ایجاد میکند.
چهار اشتباه رایج در انتخاب فرم عدسی که هزینه تعمیر را چند برابر میکند
- انتخاب فرم بر اساس «ارزانترین قیمت اولیه»: فرمهای تخت یا ملایمتر، قیمت اولیه پایینتری دارند، اما در فشار بالاتر، نیازمند ضخامت بیشتری هستند و بعداً هزینه جوش و نگهداری افزایش مییابد. تحلیل هزینه، باید بر مبنای چرخه عمر (LCC) باشد، نه قیمت لحظه ای.
- بی توجهی به بارگذاری متناوب: مخازنی که مدام شارژ و تخلیه میشوند، اگر با فرمی دارای تمرکز تنش بالا ساخته شوند، در درازمدت دچار ترک خستگی میشوند. این هزینه تعمیر، بسیار بیشتر از صرفهجویی اولیه است.
- بیتوجهی به فشار خارجی (خلاء): برخی فرمها که در فشار داخلی عالی هستند، در حالت خلاء به کمانش (Buckling) دچار میشوند. طراحی باید بدترین حالت عملیاتی را در نظر بگیرد.
- نادیده گرفتن اثر دمای کاری بر استحکام ماده: در دمای بالا، استحکام مواد به سرعت افت میکند. اگر در محاسبه ضخامت، افت استحکام دما لحاظ نشود، فرم درست نیز به بحران میرسد.
پس از آنکه فرم هندسی مناسب را با توجه به فشار، متریال و رفتار بارگذاری تعیین کردید، گام نهایی، تبدیل این انتخاب نظری به یک قطعه فیزیکی با تلورانسهای دقیق است. در این مرحله، عواملی مانند روش شکلدهی (تشکیل سر د، برماندن ضخامت یکنواخت، کنترل اعوجاج در ناحیه انحنا و کیفیت جوش ناحیه اتصال به بدنه، مستقیماً بر قابلیت اطمینان و عمر مخزن تأثیر میگذارند. اگر میخواهید بدانید فرآیند تولید از ورق استیل تا عدسی نهایی در خط تولید واقعا چطور انجام میشود، مقاله ساخت عدسی مخزن را مطالعه کنید تا با مراحل گامبهگام، تجهیزات شکلدهی، کنترل کیفیت و نکات جوشکاری این قطعه بحرانی آشنا شوید.
چارچوب گام به گام انتخاب فرم عدسی برای پروژه شما
برای اینکه این مباحث، به یک فرآیند قابل اجرا تبدیل شوند، مراحل زیر را دنبال کنید:
مرحله ۱: فشار طراحی، فشار خارجی، دما و ماهیت سیال (خورندگی، سایندگی، خطر) را دقیق مشخص کنید.
مرحله ۲: تعداد چرخههای شارژ/دشارژ در طول عمر مخزن را برآورد کنید تا مشخص شود آیا سرویس «خستگی-حاکم» (Fatigue-dominated) است یا نه.
مرحله ۳: با توجه به نسبت R/D و r/D، فرمهایی را که از نظر هندسی، تمرکز تنش قابل قبولی دارند، مظنون اصلی قرار دهید.
مرحله ۴: ارتفاع و وزن ناشی از هر فرم را با محدودیتهای فضای نصب و حمل مقایسه کنید.
مرحله ۵: هزینه ساخت، جوشکاری، بازرسی و نگهداری را به همراه ریسک عملیاتی، در یک تحلیل هزینه چرخه عمر تجمیع کنید.
در پایان این گامها، معمولاً تنها یک یا دو فرم باقی میمانند که واقعاً برای پروژه شما بهینهاند. اگر در این مرحله، به مقادیر فنی و اجرایی نیاز دارید، تیم فنی ما آماده است مشخصات فنی و فرآیند ساخت عدسی مخزن را برای شرایط خاص شما شبیه سازی و ارائه کند.
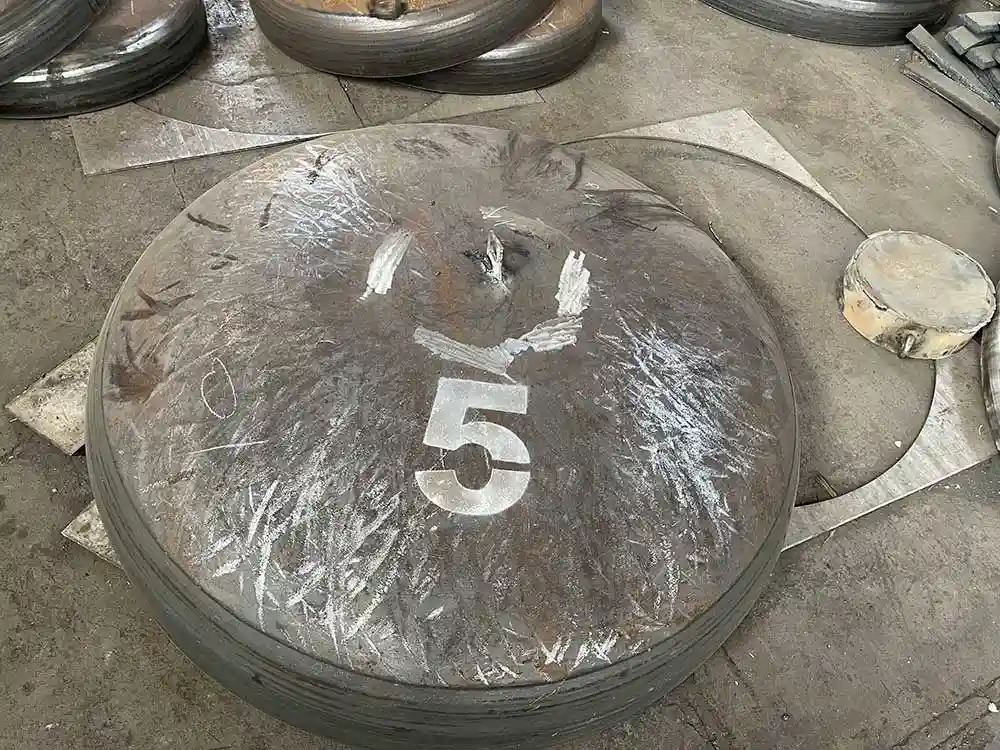
نتیجه گیری؛ ایمنی و اقتصاد، نتیجه یک انتخاب مهندسی است
انتخاب عدسی، برخلاف تصور عمومی، یک خرید ساده نیست؛ بلکه یک تصمیم مهندسی با پیامدهای اقتصادی و ایمنی بلندمدت است. هیچ فرم واحدی پاسخ همه شرایط نیست؛ فرم انحنای کامل پاسخ فشارهای فوقالعاده، فرم بیضوی بهترین تعادل هزینه و رفتار مکانیکی، فرم توریسفریکال گزینه اقتصادی فشارهای ملایم، و فرم تخت در خدمت کاربردهای فشار پایین است. مهمتر از نام فرم، نسبتهای هندسی، رفتار خستگی و انتخاب هماهنگ متریالاند.
در نظر گرفتن این چهار ستون موفقیت، از بروز خرابیهای پرهزینه جلوگیری میکند و مخزن شما عملکرد قابل اعتماد و طولانی خواهد داشت. سرمایه گذاری در تحلیل صحیح و مشاوره تخصصی، در بهترین حالت هزینه کل پروژه را کاهش میدهد، نه افزایش.